Расчет режимов резания и норм штучного времени
 м/мин.
Число оборотов шпинделя при зенкеровании
 об/мин.
По паспорту станка принимаем  об/мин.
 м/мин.
Минутная подача:
 мм/мин.
Основное время при зенкеровании:
 мин.
Основное время при подрезке торца:
 (205)
Поскольку обработка производится последовательно на одной позиции, то:
 мин. (206)
Осевая сила и крутящий момент при зенкеровании, согласно [16, т. 2., стр.277]:
 ; (207)
 ; (208)
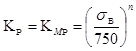 ;
где  - показатель степени для твердого сплава при зенкеровании,

Значения коэффициентов и показателей степени в формуле крутящего момента, согласно [16, т. 2., табл. 32, стр. 281.].
 ,
 ,
 ,
 .
Крутящий момент при зенкеровании:
 Нм.
Значения коэффициентов и показателей степени в формуле осевой силы, согласно [Косилова, т. 2., табл. 32, стр. 281]:
 ,
 ,

 .
Осевая сила при зенкеровании:
 Н.
Мощность резания при зенкеровании:

3-ая позиция. Зенкеровать отверстие Ø25 мм.
 мм.
Методика расчета режимов резания и мощности соответствует позиции 2.
Эффективная мощность резания, затрачиваемая на всех рабочих позициях станка соответствует:

Мощность, потребляемая электродвигателем станка:
 , (209)
где  - КПД коробки скоростей,

 кВт.
Станок 1Б240П-4К снабжен электродвигателем мощностью  кВт.
Популярное на сайте:
Определение числа и типа ТЭД
Сцепная масса проектируемого тепловоза, т где – удельная масса современных магистральных тепловозов, = 59 кг/кВт QСЦ = 59 ∙ 2800 ∙ 10-3 = 165,2 кг/кВт Число осей проектируемого тепловоза где – нагрузка на ось. =225,6 кН/ось При нецелом или нечетном значении m принимается ближайшее четно ...
Английские источники навигационно-гидрографической информации и работа с
ними
Catalogue of the Charts and Publication, его назначение и содержание Британское Адмиралтейство издает 2 вида каталогов Адмиралтейских карт и гидрографических изданий для нужд мореплавателей: Catalogue of Admiralty Chart and Hydrographic Publication and home edition covering the coast of the British ...
Расчет численности производственных рабочих
К производственным рабочим относятся рабочие зон и участков, непосредственно выполняющие работы по ТО и ТР. Технологически необходимое число рабочих. РТ = ТТО-1 Г / ФТ (2.37.) где, Рт.- технологически необходимое число рабочих Фт.- годовой фонд времени технологически необходимого рабочего при 1-сме ...
Главное меню
- Главная
- Обслуживание и ремонт электровозов
- Транспортная система России
- Понятие транспорта
- Техническое обслуживание и ремонт автомобилей
- Перевозки железнодорожным транспортом
- Работа автотранспортного предприятия
- Современный транспорт