Расчет трудоемкости работ цеха, количества рабочих мест, оборудования и работающих
Режим работы верфи характеризуется следующими основными факторами: прерывное или непрерывное производство, число рабочих дней в неделе, продолжительность рабочей недели (в часах), число праздничных дней в году, число смен работы в сутки, продолжительность рабочей смены (в часах), принятый график работы. Судостроительные верфи относятся к прерывному производству.
Принятые фонды времени (двухсменный режим работы),[5, стр.52]:
Фонд времени работы одного сборочно-сварочного рабочего места (стенда):
Фр.м. =4140 ч/год;
Действительный годовой фонд времени оборудования:
Фоб.=3935 ч/год;
Действительный годовой фонд рабочего времени сварщиков:
Фсв.=1530 ч/год;
Действительный годовой фонд рабочего времени сборщиков корпусов металлических конструкций:
Фсб.=2070 ч/год;
Примечание. Действительный годовой фонд времени рабочих взят для Крайнего Севера и
местностей, приравненных к районам Крайнего Севера, при дополнительных отпусках 12 дней.
Расчёт и оптимизация количества рабочих мест
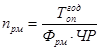 ,
где фонд времени одного рабочего места;
 число рабочих в бригаде (одновременно выполняющих операции).
 трудоёмкость на годовую программу по операциям:
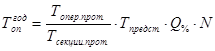 ,
где  - трудоёмкость изготовления I-ых секций прототипа по
операциям ;
 - трудоёмкость изготовления I-ых секций прототипа;
 - трудоёмкость изготовления узлов и секций судна
представителя (см. п.1.3.)
( = 36918 чел.-ч).
 - отношение общей массы I-ых секций судна представителя к его чистому весу (см. п.1.4.); N = 6.
Днищевые секции
|
Наименование операции. |
Трудоемкость на годовую программу (чел. ч) |
Кол-во рабочих в бригаде (чел) |
Расчетное число рабочих мест (шт) |
Принятое число раб мест |
Коэф-нт рабочих мест |
% от труд из учебника | |||||||
|
1 |
Наладка оснастки |
1756,0 |
2 |
0,212 |
1 |
0,212 |
0,9746 | ||||||
|
2 |
Сборка нар. обш. |
12597,4 |
6 |
0,507 |
1 |
0,507 |
6,9915 | ||||||
|
3 |
Сварка нар. обш. |
9009,1 |
4 |
0,544 |
1 |
0,544 |
5 | ||||||
|
4 |
Разметка мест установки набора |
5420,7 |
2 |
0,655 |
1 |
0,655 |
3,0085 | ||||||
|
5 |
Зачистка |
5420,7 |
4 |
0,327 |
1 |
0,327 |
3,0085 | ||||||
|
6 |
Установка набора глав. направления |
10841,4 |
8 |
0,327 |
1 |
0,327 |
6,0169 | ||||||
|
7 |
Приварка набора глав. направления |
9009,1 |
6 |
0,363 |
1 |
0,363 |
5 | ||||||
|
8 |
Установка перекрест.набора |
19850,5 |
8 |
0,599 |
1 |
0,599 |
11,017 | ||||||
|
9 |
Приварка перекрест.набора |
18018,2 |
8 |
0,544 |
1 |
0,544 |
10 | ||||||
|
10 |
Разметка мест уст-ки дет.насыщения |
3588,4 |
2 |
0,433 |
1 |
0,433 |
1,9915 | ||||||
|
11 |
Установка дет.насыщения |
9085,4 |
4 |
0,549 |
1 |
0,549 |
5,0424 | ||||||
|
12 |
Приварка дет.насыщения |
14429,8 |
5 |
0,697 |
1 |
0,697 |
8,0085 | ||||||
|
13 |
Установка настила 2-го дна |
16262,1 |
6 |
0,655 |
1 |
0,655 |
9,0254 | ||||||
|
14 |
Сварка настила 2-го дна с набором |
19850,5 |
6 |
0,799 |
1 |
0,799 |
11,017 | ||||||
|
15 |
Кантовка |
1756,0 |
2 |
0,212 |
1 |
0,212 |
0,9746 | ||||||
|
16 |
Сварка с обратной стороны шва |
3512,0 |
2 |
0,424 |
1 |
0,424 |
1,9492 | ||||||
|
17 |
Правка |
3588,4 |
3 |
0,289 |
1 |
0,289 |
1,9915 | ||||||
|
18 |
Проверка, контуровка и маркеровка |
10765,1 |
4 |
0,650 |
1 |
0,650 |
5,9746 | ||||||
|
19 |
Испытания и сдача ОТК |
5420,7 |
2 |
0,655 |
1 |
0,655 |
3,0085 | ||||||
|
Всего |
180181,5 |
84 |
19 |
9,441 |
100 | ||||||||
|
Оптимизация числа рабочих мест | |||||||||||||
|
№ операций вып на 1-м месте |
Суммарный коэф. загр |
Прин. число раб. мест |
Коэффициент загрузки | ||||||||||
|
1÷14 |
7,212 |
8 |
0,90 | ||||||||||
|
15 ÷ 19 |
2,230 |
3 |
0,74 | ||||||||||
|
∑ |
11 | ||||||||||||
Популярное на сайте:
Расчет внешней скоростной характеристики двигателя
Расчет внешней скоростной характеристики двигателя проектируемого автомобиля ведем по источнику [6] с. 26 – 27, а также при помощи компьютерной программы для данного расчета. Согласно исходным данным получаем соответствующие параметры внешней скоростной характеристики. Графический материал прилагае ...
Составление технологической карты на замену гидравлического усилителя
рулевого привода автомобиля Урал-4320
Общая трудоемкость 35,0 чел-мин. Исполнитель - слесарь по ремонту автомобилей 3-го разряда. № операции Наименование операции и перехода Оборудование, инструменты, приспособления и материалы Трудоемкость, чел-мин Технические требования и указания Снять гидравлический усилитель рулевого привода 1 Под ...
Основные положения по организации производства и технологии изготовления
типовых узлов и секций
Технология изготовления судовых корпусных конструкций и организация производства в сборочно-сварочных цехах разрабатываются на основе анализа и обобщения опыта зарубежного и отечественного сварочного производства. Так, при постройке новых и реконструкции старых сборочно-сварочных цехов, многие зару ...
Главное меню
- Главная
- Обслуживание и ремонт электровозов
- Транспортная система России
- Понятие транспорта
- Техническое обслуживание и ремонт автомобилей
- Перевозки железнодорожным транспортом
- Работа автотранспортного предприятия
- Современный транспорт