Методика нормирования слесарных работ при ремонте блока цилиндров
Техническое нормирование труда - это система установления минимально необходимых затрат времени на выполнение определенной работы.
С целью изучения и анализа затрат рабочего времени предусмотрена единая классификация этих затрат, в соответствии с которой все рабочие время подразделяется на нормируемое и ненормируемое. Нормируемое время включает подготовительно-заключительное, оперативное и дополнительное время.
Подготовительно-заключительное (Тпз) - время, затрачиваемое рабочим на ознакомление с порученной работой, подготовку к этой работе и выполнение действий, связанных с ее окончанием.
Оперативное (Топ) - время, затрачиваемое рабочим на непосредственное выполнение технологический операции.
Дополнительное (Тд) - время на обслуживание рабочего места, время на отдых и личные надобности.
Техническая норма времени - это время, необходимое для выполнения определенной технологической операции в заданных организационно-технических условиях. При мелкосерийном и серийном производстве технической нормой времени является штучно-калькуляционное время (Тшк):
Тшк = Тш+Тпз/пп
где пп - число деталей в партии, шт; Тш - штучное время.
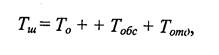
где Т0 - основное время на операцию; Тв - вспомогательное время; Тобс- обслуживание рабочего места; Тотд - время на отдых.
На основе основных положений технического нормирования основана меметодка нормирования слесарных работ при восстановлении блока цилиндров двигателя.
При восстановлении блока наибольшее распространение получили следующие основные виды слесарной обработки: опиливание поверхностей напильником; сверление; развертывание и зенкерование отверстий электрической дрелью; нарезание и калибровка резьбы в отверстиях метчиками. На нормируемый вид слесарной обработки с учетом конкретных условий выполнения работы определяют неполное оперативное время:

где t'оп - неполное оперативное время на единицу параметра, мин; Q - параметр, на который определяется норма времени (площадь обработки, число обрабатываемых отверстий и т.д.); К — поправочные коэффициенты (их произведение), учитывающие конкретные условия обработки.
Штучно-калькуляционное время на операцию:

где Тв - вспомогательное время на установку и снятие детали, мин; а - время на обслуживание рабочего места, на отдых и личные надобности и подготовительно-заключительное, % от оперативного времени.
Для нормирования операций по слесарной обработке используются таблицы нормативов.
Популярное на сайте:
Определение скоростей точек механизма методом планов скоростей
Зная закон движения ведущего звена и длину каждого звена механизма, можно определить скорости его точек по значению и направлению в любом положении механизма путем построения плана скоростей для этого положения. Значения скоростей отдельных точек механизма необходимы при определении производительно ...
Расчет коэффициента затухания
Коэффициент затухания определяется по формуле: В данной формуле на первом этапе расчета задаемся индуктивностью первичной обмотки из диапазона L1= (4-6) ·10-3 Гн. Принимаем L1=5·10-3 Гн. Введем приведенное сопротивление первичной обмотки R1э, рассчитанное по формуле: R1э. =; где Rш - сопротивление ...
Амортизаторы и подвеска. Стенды для проверки амортизаторов и подвески
Амортизаторы наряду с другими системами и агрегатами оказывают существенное влияние на безопасность движения. Известно, что нарушение требования обеспечения надежного контакта колеса с опорной поверхностью, особенно при высоких скоростях движения автомобиля, приводит к снижению предельно допустимой ...
Главное меню
- Главная
- Обслуживание и ремонт электровозов
- Транспортная система России
- Понятие транспорта
- Техническое обслуживание и ремонт автомобилей
- Перевозки железнодорожным транспортом
- Работа автотранспортного предприятия
- Современный транспорт