Ремонт колёсной пары без смены элементов
При износе поверхности катания колёс или гребней колёсной пары обтачиваются по профилю на колесотокарных станках.
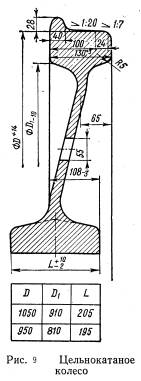
При обточке поверхностей катания цельнокатаных колёс (рис.9) снимают наименьшее количество металла, нужное для получения нормального профиля. Обтачивают гребень, поверхность катания и при необходимости внутреннюю грань обода цельнокатаного колеса. Класс шероховатости обработки профиля катания, наружной фаски, гребня и внутренней грани должен соответствовать стандартному эталону чистоты.
При обточке колёсных пар надо следить, чтобы внутренняя грань колеса была строго перпендикулярна оси колёсной пары. Наружную грань колеса обтачивают для устранения поверхностных дефектов и неровностей прокатки при условии, что при этом не будут срезаны клейма завода-изготовителя, и ширина обода будет не менее допускаемой.
Перед обточкой колёс по профилю обязательно проверяют расстояния от внутренних граней колёс до торцов оси. Разница указанных расстояний у колёсных пар нового формирования и отремонтированных со сменой элементов должна быть не более 3 мм и при выпуске из ремонта – не более 5 мм. Проверку производят шаблоном.
Разность диаметров колёс по кругу катания у одной обточенной колёсной пары, овальность и эксцентричность относительно поверхности шейки или подступичной части оси допускается не более 0,5 мм.
После обточки колёсной пары расстояние между внутренними гранями ободьев колёс должно быть 1440 мм с отклонениями не более 3 мм в ту или другую сторону, а у колёсных пар с новыми колёсами - 1440 с отклонением в меньшую сторону не более 2 мм и в большую не более 1мм. Разница расстояния между внутренними гранями ободьев колёс в различных точках одной колёсной пары не должна превышать 2 мм.
Запрещается выпускать из ремонта и нового формирования колёсной пары с ободом колеса шириной меньше 126 мм или больше 136 мм. У новых колёс наименьшая ширина обода колеса должна быть 128 мм.
При обточке колёсных пар необходимо следить, чтобы фаска на наружной грани ободьев колес начиналась на расстоянии 124 мм. от внутренней грани и выполнялась под углом 45 . Обточенные колеса проверяют максимальным шаблоном.
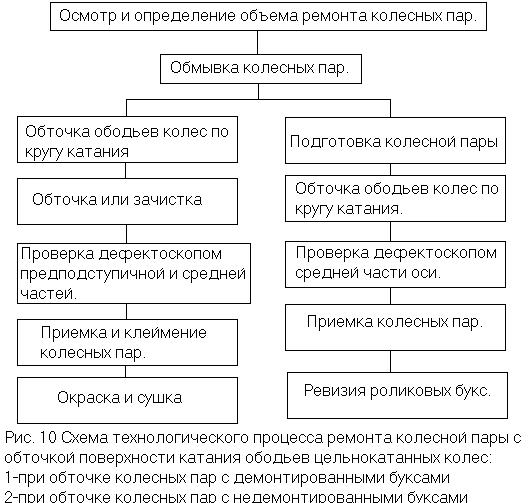
Схема технологического процесса обточки колес вагонной колесной пары с нормальным прокатом показана на рисунке 10.
Обточка предподступичных частей оси колесных пар, бывших в эксплуатации, производится при наличии рисок, задиров, забоин подступичной части оси и колесных пар; конусности, волнистости и овальности выше нормы, а так же радиусов закруглений менее допускаемых; продольных плен и волосовин.
Обточку предподступичных частей оси выполняют как до её запрессовки, так и после запрессовки и обточки поверхности катания колесных пар.
Шероховатость поверхности цилиндрической части шейки и радиусов галтелей должна соответствовать классу шероховатости для колесных пар с роликовыми подшипниками 1,25, подступичной части 2,5.
Популярное на сайте:
Беспрецедентные системы безопасности
Компания не устает удивлять своих клиентов инновационными технологическими решениями, уникальными системами активной и пассивной безопасности. Активные системы безопасности включают технологии, которые помогают водителю автомобиля Volvo / Вольво избежать столкновения. Например, Система оповещения д ...
Схема исключения разрешающего сигнала на светофоре при потере шунта
При движении поезда по правильному пути и занятии поездом рельсовой цепи Б1П на сигнальной установке светофора 4 обесточиваются путевые реле Б1ПО и Б1 ПД и групповые повторители путевых реле БП1 и БП2. Контакты последних размыкают питание цепи 2Б, 2ОБ и на сигнальной установке светофора 2 обесточив ...
Расчет и выбор гидромотора
Крутящий момент на валу гидромотора определяют по формуле (3.10.1): , (3.10.1) где: qм – рабочий объем гидромотора, см3/об; Рном – номинальное давление в гидросистеме, МПа. Н∙м. Выбор вместимости гидробака и определение площади теплоизлучающих поверхностей Предварительно вместимость бака выби ...
Главное меню
- Главная
- Обслуживание и ремонт электровозов
- Транспортная система России
- Понятие транспорта
- Техническое обслуживание и ремонт автомобилей
- Перевозки железнодорожным транспортом
- Работа автотранспортного предприятия
- Современный транспорт