Проектирование участка
Данный участок предназначен для выполнения сварочно-наплавочных работ при восстановлении деталей и ремонте сборочных единиц: наплавки изношенных поверхностей деталей, сварки и ремонта поврежденных металлоконструкций и рам строительных и подъемно-транспортных машин, газопламенной резки листового проката. На этом участке могут выполняться и сварочные работы по заказам отдела главного механика и отдела главного технолога (инструментального отделения).
Для выполнения указанной номенклатуры работ на проектируемом участке необходимо иметь оборудование для ручной электродуговой и газопламенной сварки, а также установки для автоматической сварки и наплавки изношенных деталей.
Производственная программа сварочно-наплавочного участка укрупненно рассчитывается по следующим нормативам:
- годовой выпуск продукции на одного производственного рабочего участка составляет от 20 до 25 т;
- масса наплавляемого металла при ремонте одной машины, принимается равной от 10 до15 кг;
- трудоемкость сварочно-наплавочных работ при ремонте путевых машин, составляет 8-12 % от годового объема работ ремонтного предприятия.
Трудоемкость сварочно-наплавочных работ распределяется следующим образом:
подготовительные работы (очистка деталей и сборочных единиц, отжиг, разделка и т.д.) – 5 – 8 %;
газопламенная сварка и резка – 17 – 20 %;
электродуговая сварка и наплавка – 55 – 60%;
автоматическая сварка и наплавка – 15 – 20 % [2].
Детали и сборочные единицы на сварочно-наплавочный участок поступают по одному из указанных маршрутов, представленных на рисунке 3.1.
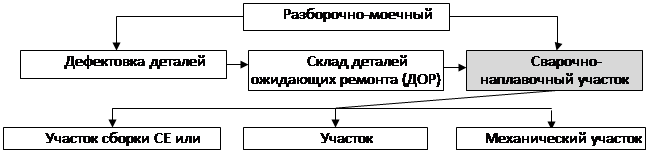 |
Рисунок 3.1 – Схема технологических и производственных связей сварочно-наплавочного участка
Общая трудоемкость сварочно-наплавочных работ равна,  , чел.-ч:
 чел.-ч.
Распределение трудоемкостей представлено в таблице 3.1.
Таблица 3.1 – Распределение трудоемкостей сварочно-наплавочных работ
|
Виды работ |
Процентное соотношение, % |
Трудоемкость, чел.-ч |
|
Подготовительные работы |
6,5 |
9079,73 |
|
Газопламенная сварка и резка |
18,5 |
25842,31 |
|
Электродуговая сварка и наплавка |
57,5 |
80320,69 |
|
Автоматическая сварка и наплавка |
17,5 |
24445,42 |
Популярное на сайте:
Подъем карт
После выполнения предварительной прокладки на карты наносят дополнительную навигационную информацию, особо выделяя на них те сведения, которые будут иметь важное значение при выполнении намеченного перехода. Эта процедура носит название «подъем карты», осуществляемый обычным карандашом. Прежде всег ...
Обыкновенный стрелочный перевод
Форма остряков в плане определяется требованием обеспечения наилучших условий взаимодействия подвижного состава и элементов стрелочного перевода в зоне стрелки. При этом, важнейшим требованием является обеспечение плавного перехода подвижного состава с прямого участка на стрелку и далее на переводн ...
Разработка документов на отправляемые поезда
Текст ТГНЛ состоит из служебной и информационной фраз и выглядит в следующем виде: Натурный лист Служебная фраза (сведения о поезде в целом) Начало сообщения Код сообщен. Код ст. передачи информации Номер поезда Индекс поезда Признак списыван. Дата и время отпр. поезда Условная длина Вес брутто Осо ...
Главное меню
- Главная
- Обслуживание и ремонт электровозов
- Транспортная система России
- Понятие транспорта
- Техническое обслуживание и ремонт автомобилей
- Перевозки железнодорожным транспортом
- Работа автотранспортного предприятия
- Современный транспорт