Основные положения по организации производства и технологии изготовления типовых узлов и секций
Широко применяют в сборочно-сварочных цехах механизмы и устройства, позволяющие фиксировать при сборке взаимное расположение элементов конструкций и значительно сокращающие (а иногда и исключающие) сборочные электроприхватки. При изготовлений корпусных конструкций в сборочно-сварочных цехах широко применяют автоматическую и полуавтоматическую сварку (в пределах 80:—85% от общего объема сварки по массе наплавленного металла), включая сварку в углекислом газе и одностороннюю автоматическую сварку полотнищ с двусторонним формированием шва. Крупногабаритные конструкции (например, литосварные штевни, кронштейны, литокованосварные баллеры рулей и др.) сваривают автоматами электрошлаковым способом.
Узлы и секции серийных судов изготовляют в сборочно-сварочных цехах с минимальными допусками, что позволяет значительно сократить пригоночные работы при сборке блоков и постройке судна на стапельных местах.
Контроль качества сварных изделий и швов выполняют с использованием специальной аппаратуры (ультразвуковых дефектоскопов или электронно-оптических приборов, проецирующих изображение проверяемых изделий или участков на экран телевизора).
В сборочно-сварочных цехах судостроительных предприятий, исходя из однородности работ и типов изготовляемых узлов и секций, организуют соответствующие участки, за которыми закрепляют постоянную номенклатуру работ и необходимый состав работающих; предусматривают также вспомогательные участки, включая ремонтное хозяйство и кладовые (инструментальную, материальную и электродную).
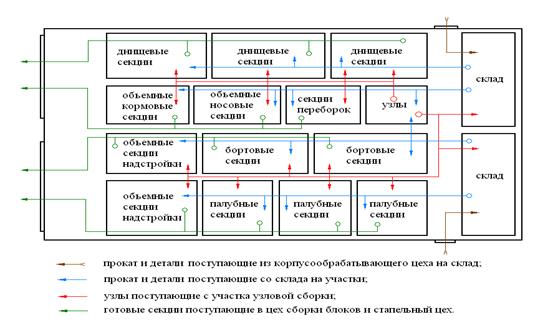
Рис.2.1. Схема технологических потоков изготовления узлов и секций в сборочно-сварочном цехе.
Популярное на сайте:
Кривошипно-шатунный механизм и механизм газораспределения
Блок цилиндров отлит из алюминиевого сплава. Отливки блока могут быть выполнены двумя способами: литьем под давлением и литьем в кокиль. В блок цилиндров вставлены отлитые из износостойкого чугуна «мокрые» гильзы цилиндров. В зависимости от метода отливки блока гильзы цилиндров уплотняют различными ...
Техника безопасности
Разрешается эксплуатировать только технически исправный агрегат. Это относится как к техническому состоянию шасси, так и к установленному на нем оборудованию. При этом строго соблюдают правила эксплуатации автомобиля и следят за состоянием тормозов, рулевого управления и исправностью электрооборуд ...
Разметка экрана
для регулировки противотуманных фар
Порядок выполнения Разметить экран определенным образом, при этом линию центров фар M наносить на экране на расстоянии h, равном высоте расположения центров противотуманных фар над уровнем пола. Расстояние h необходимо измерять на снаряженном автомобиле с дополнительной массой, равной 70 кг, на сер ...
Главное меню
- Главная
- Обслуживание и ремонт электровозов
- Транспортная система России
- Понятие транспорта
- Техническое обслуживание и ремонт автомобилей
- Перевозки железнодорожным транспортом
- Работа автотранспортного предприятия
- Современный транспорт